Selasa, 16 April 2013


BAB I
PENDAHULUAN

1.1  Latar Belakang
Pemeriksaan bahan merupakan suatu cara untuk mengetahui keadaan dari suatu bahan, dengan menggunakan metode-metode yang ada dalam tata cara untuk mengetahui retak atau cacat dari suatu bahan.
Metode NDT (Non Destructive Test) merupakan metode yang mudah dilakukan untuk mengetahui cacat atau retakan yang ada pada suatu bahan benda uji. Dengan metode NDT benda uji yang diteliti lebih mudah diketahui cacat atau retakannya yang ada pada permukaannya.
Metode yang digunakan adalah metode liquid penetrant inspection yang merupakan pengujian pada permukaan benda uji dengan membersihkan terlebih dahulu benda yang akan diuji, setelah itu disemprotkan dengan cleaner setelah beberapa menit dilap dengan kain bersih, kemudian disemprotkan solven dan didiamkan selama 10-15 menit dan dilap kembali sampai bersih, penyemprotan terakhir menggunakan developer yang pada akhirnya juga dilap sehingga tersisa warna merah pada permukaan yang terdapat cacat. Sehingga dengan demikian dapat diketahui permukaan yang terdapat cacat pada suatu benda yang diteliti.
1.2. Tujuan Praktikum
 Setelah mengikuti praktikum ini, praktikan diharapkan :
1. Mengetahui ada atau tidaknya retakan pada suatu benda dengan memanfaatkan NDT.
2.   Menjelaskan proses Inspeksi dengan liquid penetrant.


BAB II
KAJIAN PUSTAKA

2.1.  Pengertian NDT
Non destrtructive testing (NDT) adalah aktivitas tes atau inspeksi terhadap suatu benda untuk mengetahui adanya cacat, retak, atau discontinuity lain tanpa merusak benda yang kita tes atau inspeksi. Pada dasarnya, tes ini dilakukan untuk menjamin bahwa material yang kita gunakan masih aman dan belum melewati damage tolerance. Material pesawat diusahakan semaksimal mungkin tidak mengalami kegagalan (failure) selama masa penggunaannya.NDT dilakukan paling tidak sebanyak dua kali. Pertama, selama dan diakhir proses fabrikasi, untuk menentukan suatu komponen dapat diterima setelah melalui tahap-tahap fabrikasi. NDT ini dijadikan sebagai bagian dari kendali mutu komponen. Kedua, NDT dilakukan setelah komponen digunakan dalam jangka waktu tertentu. Tujuannya adalah menemukan kegagalan parsial sebelum melampaui damage tolerance-nya.
2.2 . Macam- Macam Metode NDT.
Ada beberapa metode uji yang saat ini banyak digunakan sepert visual inspection, liquid penetrant test, magnetic particle inspection, eddy current test, ultrasonic inspection, radiographic inspection dan sebagainya. Metode-metode tersebut mempunyai kegunaannya masing-masing, sehingga metode-metode tersebut dapat digunakan untuk meneliti macam-macam bahan dengan proses yang berbeda-beda.Berikut ini beberapa penjelasan tentang jenis-jenis metode NDT yang umum digunakan :
2.2.1  Visual inspection
    Pengujian ini merupakan pemeriksaan hanya dengan menggunakan mata. Cara ini memang sangat sederhana dan bernilai ekonomis. Karena itu cara ini selalu dilakukan disamping juga menggunakan cara lain. Sering kali metode ini merupakan langkah yang pertama kali diambil dalam NDT.
    Prinsip dalam metode visual inspection sangat sederhana hanya dengan menggunakan mata telanjang tanpa alat bantu kecuali kaca pembesar.
    Metode ini bertujuan menemukan cacat atau retak permukaan dan korosi. Dalam hal ini tentu saja adalah retak yang dapat terlihat oleh mata telanjang atau dengan bantuan lensa pembesar ataupun boroskop.
Gambar 3.2.1 Visual inspection
2.2.2  Magnetic particle inspection
Magnetic particle inspection (MPI) yaitu pengujian yang dilakukan untuk mengetahui cacat permukaan (surface) dan permukaan bawah (subsurface) suatu komponen dari bahan ferromagnetik.
Dengan menggunakan metode ini, cacat permukaan (surface) dan bawah permukaan (subsurface) suatu komponen dari bahan ferromagnetik dapat diketahui. Prinsipnya adalah dengan memagnetisasi bahan yang akan diuji. Adanya cacat yang tegak lurus arah medan magnet akan menyebabkan kebocoran medan magnet. Kebocoran medan magnet ini mengindikasikan adanya cacat pada material. Cara yang digunakan untuk memdeteksi adanya kebocoran medan magnet adalah dengan menaburkan partikel magnetik dipermukaan. Partikel-partikel tersebuat akan berkumpul pada daerah kebocoran medan magnet.


Gambar 3.2.2 Magnetic particle inspection
                                  Sumber : http://aeroblog.wordpress.com
Kelemahannya, metode ini hanya bisa diterapkan untuk material ferromagnetik. Selain itu, medan magnet yang dibangkitkan harus tegak lurus atau memotong daerah retak serta diperlukan demagnetisasi di akhir inspeksi.
2.2.3  Eddy Current Test
Eddy current test merupakan metode yang dilakukan dengan cara menghubungkan arus medan magnet dengan kumparan medan magnet sehingga menimbulkan perubahan impedansi pada suatu bahan yang terjadi cacat.
Inspeksi ini memanfaatkan prinsip elektromagnet. Prinsipnya, arus listrik dialirkan pada kumparan untuk membangkitkan medan magnet didalamnya. Jika medan magnet ini dikenakan pada benda logam yang akan diinspeksi, maka akan terbangkit arus Eddy. Arus Eddy kemudian menginduksi adanya medan magnet. Medan magnet pada benda akan berinteraksi dengan medan magnet pada kumparan dan mengubah impedansi bila ada cacat.
Gambar 3.2.3 Edy current test
Kegunaan metode ini hanya pada bahan logam saja, yang hanya dapat dijangkau pada permukaan bahan logam saja.
2.2.4  Ultrasonic Inspection
Ultrasonic inspection merupakan metode yang menggunakan gelombang suaru untuk menetukan suatu adanya titik pada suatu bahan material. Sehingga dengan adanya energy listrik dapat diketahui adanya suatu retak pada suatu bahan.
Prinsip yang digunakan adalah prinsip gelombang suara. Gelombang suara yang dirambatkan pada spesimen uji dan sinyal yang ditransmisi atau dipantulkan diamati dan interpretasikan. Gelombang ultrasonic yang digunakan memiliki frekuensi 0.5 – 20 MHz. Gelombang suara akan terpengaruh jika ada void, retak, atau delaminasi pada material. Gelombang ultrasinic ini dibangkitkan oleh tranducer dari bahan piezoelektri yang dapat menubah energi listrik menjadi energi getaran mekanik kemudian menjadi energi listrik lagi.
Gambar 3.2.4 Ultrasonic inspection
Metode ultrasonic ini di gunakan untuk mendeteksi adanya cacat pada peralatan seperti: rolle, shaft, turbin, pipa bertekanan las- lasan, gear, frame, die, block, tool steel, produk coran, dll.
2.2.5  Radiographic Inspection
Radiographic inspection merupakan metode yang menggunakan laser atau alat radiographic dalam pengujiannya, dengan laser atau alat radiographic sehingga dapat diketahui bahan yang terkena retak atau terdapat cacat.
Metode NDT ini dapat untuk menemukan cacat pada material dengan menggunakan sinar X dan sinar gamma. Prinsipnya, sinar X dipancarkan menembus material yang diperiksa. Saat menembus objek, sebagian sinar akan diserap sehingga intensitasnya berkurang. Intensitas akhir kemudaian direkam pada film yang sensitif. Jika ada cacat pada material maka intensitas yang terekam pada film tentu akan bervariasi. Hasil rekaman pada film ini lah yang akan memeprlihatkan bagian material yang mengalami cacat.
Dengan adanya sinar dari pancaran sinar maka metode ini dapat lebih mudah untuk menentukan suatu cacat dengan adanya bayangan putih yang menunjukkan cacat dan hitam yang menunujukkan tidak adanya cacat.
2.2.6  Liquid penetrant test
Liquid penetrant Inspection adalah suatu cara pemeriksaan untuk mendeteksi cacat permukaan pada benda padat yang tidak berpori-pori. Cacat yang terdeteksi boleh jadi timbul karena proses pembuatannya atau karena fatique (kelelahan) pada benda-benda yang sudah lama di gunakan.
Metode Liquid Penetrant Test merupakan metode NDT yang paling sederhana. Metode ini digunakan untuk menemukan cacat di permukaan terbuka dari komponen solid, baik logam maupun non logam, seperti keramik dan plastik fiber. Melalui metode ini, cacat pada material akan terlihat lebih jelas. Caranya adalah dengan memberikan cairan berwarna terang pada permukaan yang diinspeksi. Cairan ini harus memiliki daya penetrasi yang baik dan viskousitas yang rendah agar dapat masuk pada cacat dipermukaan material. Selanjutnya, penetrant yang tersisa di permukaan material disingkirkan. Cacat akan nampak jelas jika perbedaan warna penetrant dengan latar belakang cukup kontras. Seusai inspeksi, penetrant yang tertinggal dibersihkan dengan penerapan developer.
Gambar 3.2.5 Liquid penetrant test
Pendetelisian keretakan dengan cara ini tidak bergantung pada ukuran, bentuk, arah keretakan, struktur bahan maupun komposisinya karena liquid penetrant dapat meresap kedalam cacat di permukaan benda yang di uji. kedalam keretakan terjadi karena daya kapiler (tegangan permukaan yang rendah). Proses ini banyak di gunakan untuk menyelidiki keretakan permukaan (surface cracks) dan kekeroposan (purisita). Lapisan-lapisan bahan dan lain-lain penggunaannya tidak terbatas pada logam ferraus dan non ferraus teapi juga dapat di gunakan pada kramik, plastik, jelas dan benda-benda lain hasil proses powder metalurai.
Untuk pengujian liquid penetrant test akan dipaparkan lebih dalam pada bab selanjutnya.
2.3 Metode NDT Dengan Liquid Penetrant Inspection
2.3.1 Batasan Penggunaan Liquid Penetrant Inspection
Dalam industri menufaktur, point terpenting yang harus diperhatikan sebelum bahan masuk dalam proses produksi adalah pemeriksaan bahan. Pemeriksaan ini bertujuan untuk mengetahui adanya cacat atau retak pada suatu material. Karena keretakan atau cacat yang terjadi pada suatu bahan akan mempengaruhi sifat mekanik bahan tersebut dan tentunya juga mempengaruhi kualitas produksi suatu material. Pada penggunaan Liquid Penetrant Inspection bahan yang dapat diteliti seperti besi baja yang tidak mempunyai pori-pori sehingga yang diteliti disekitar permukaan bahan.
Keretakan yang diselidiki adalah keretakan yang bersifat micro yaitu keretakan yang tidak dapat ataupun yang sulit diamati dengan mata biasa tanpa alat. Keretakan pada benda mengakibatnya berkurangnya penampang dan momen inersia penampang benda sehingga memperkecil ketahanan banda terhadap tegangan-tegangan langsung (direct stress) maupun teganga momen terhadap lenturan, tursi dan lain-lain. Keratakan ini dapat mengakibatkan terjadinya daerah konsentrasi tegangan yang umumnya menjadi daerah awal penjalaran retak (propagation) sampai terjadi perpatahan (fiacture).
Kelemahan dari metode ini antara lain adalah bahwa metode ini hanya bisa diterapkan pada permukaan terbuka. Metode ini tidak dapat diterapkan pada komponen dengan permukaan kasar, berpelapis, atau berpori.
2.3.2 Langkah-langkah Proses Liquid penetrant Inspection
Tujuh langkah dalam proses inspeksi dengan menggunakan penetrant test yaitu:
1.    Pembersihan (cleaning) permukaan past yang akan diinspeksi.
2.    Pengeringan.
3.    Pemberian penetrant (penetrant application).
4.    Pembersihan penetrant (penetrant removel).
5.    Pemberian developer (developer application).
6.    Evaluasi subjek yang diinspeksi.
7.    Pembersihan akhir dari subjek yang diinspeksi.

2.3.3 Sistem-sistem Penetrant dan Langkah Prosesnya
Langkah langkah kerja dalam metode liquid penetrant
Pada dasarnya metode ini menggunakan beberapa bahan bantu yaitu cairan penetrant, cleaner, dan developer. Adapun langkah kerjanya secara umum adalah sebagai berikut :
1. Benda yang akan diperiksa terlebih dahulu dibersihkan dengan cairan cleaner dari kotoran sisa sisa oli, debu atau kotoran lainnya yang dapat menutupi retak. Jika benda yang ingin diperiksa ternyata dilapisi cat, maka cat harus terlebih dahulu dibersihkan.
2. Celupkan benda kedalam cairan penetrant atau untuk lokasi tertentu saja dapat menggunakan penetrant dalam bentuk spray. Setelah itu angkat dan diamkan beberapa saat agar penetrant dapat masuk kedalam celah retak secara optimal. Lamanya bergantung dari material benda yang di uji. Untuk Al Alloys antara 10-15 menit.
3. Bersihkan cairan penetrant berlebih yang menempel pada permuakan benda uji. Cara pembersihan tergantung dari jenis penetrant yang digunakan. Untuk penetrant yang waterwashable dapat langsung dibersihkan dengan air bertekanan, sedangkan untuk post-emulsifiable harus menggunakan emulsifier dan air bertekanan. Yang perlu diperhatikan adalah cara penyemprotan air tidak boleh tegak lurus pada permukaan benda yang akan diperiksa karena akan menghilangkan penetrant yang terdapat dalam celah retak.
4. Untuk mengeringkan sisa air setelah proses pencucian maka benda di lap dan dimasukkan ke dalam pemanas dengan temperatur dan waktu yang telah ditentukan.
5. Setelah kering, permukaan benda yang akan dites disemprotkan cairan developer agar cairan penetrant dalam retak dapat tertarik keluar. Untuk penetrant jenis fluoresence, dapat dilihat dengan alat bantu ultraviolet sehingga penetrant yang tertarik oleh developer akan tertarik dengan jelas. Untuk memastikan bahwa penetrant yang terlihat adalah berasal dari retak maka penetrant yang keluar harus dibersihkan dengan cleaner dan pada permukaan tersebut disemprotkan lagi cairan developer. Bila terlihat masih ada cairan penetrant yang keluar dari permukaan tersebut, maka dapat dipastikan bahwa terdapat retak pada permukaan tersebut.
2.3.4 Jenis-jenis Penetrant
Ada tiga macam penetrant sistem yang dapat di gunakan. Ketiga-tiganya memiliki perbedaan yang mencolok. Pemilihan salah satu sistem bergabung pada faktor-faktor yaitu Kodisi permukaan benda keja yang di selidiki, Karakteristik umum keretakan logam, Waktu tempat penyelidikan, dan Ukuran benda kerja. Ketiga sistem itu adalah :
Ø The water-washable penetrant sistem
Penetrant yang dapat dibersihkan adalah jenis fluorescent atau fisible die. Prosesnya cepat dan efisien. Tetapi pembasuhan harus dilaksanakan dengan hati-hati karena penetrant dapat terbasuh habis dari keretakan. Derajat dan kecepatan pembasuhan untuk proses ini bergantung pada karakteristik dari spray-nozzle, tekanan dan temperature air selama pembasuhan, kondisi permukaan benda kerja dan karakteristik penetrant itu sendiri.
Ø The post emulsifiable system (lipophilic)
Teknik ini digunakan untuk menyelidiki keretakan-keretakan yang sangat kecil sehingga penetrant yang digunakan adalah yang tidak dapat dibasuh dengan air (not water-washable). Penetrant jenis ini dilarutkan dalam oli dan membutuhkan langkah tambahan pada saat penyelidikan, yaitu pembubuhan emulsifier yang mengakibatkan penetrant dapat dibasuh dengan air. Oleh karena itu lamanya emulsifier dibiarkan pada permukaan benda kerja dan harus dibatasi waktunya agar penetrant yang berada didalam keretakan tidak menjadi water-washable sehingga tidak ikut terbasuh.
Ø The Solvent-Removable System
Kadang-kadang dibutuhkan penyelidikan pada daerah-daerah yang kecil (sempit) pada permukaan benda kerja yang mana penyelidikannya dilakukan dilapangan. Biasanya benda kerjanya besar atau ongkos pemindahan benda kerja ini dari lapangan ke tempat penyelidikan adalah relatif mahal. Untuk situasi seperti ini solvent-removable system. Solvent ini digunakan pada saat pembersihan pendahuluan (pre cleaning) dan pembasuhan penetrant. Penetrant jenis ini larut dalam oli. Pembersihan pelarut secara optimum dapat dicapai dengan cara mengelap permukaan benda kerja dari penetrant dengan kain lap yang dibasahi dengan solvent. Tahap terakhir dari pengelapan dilakukandengan kain lap yang kering. Proses seperti ini merupakan proses liquid penetrant Inspection yang paling sensitif bila dilakukan dengan cara yang baik.


BAB III
BAHAN DAN PERALATAN

3.1  Bahan
Bahan yang digunakan dalam praktikum pemeriksaan bahan adalah :
Ø  Baja ST-60
Ø  Liquid penetrants
Ø  Developer
3.2  Peralatan
Peralatan yang digunakan dalam praktikum pemeriksaan bahan adalah :
1.    Kertas Gosok
2.    Kain lap halus
3.    Pembersih (cleaner)
Laporan UJi Kekerasan

BAB I
PENDAHULUAN

1.1  Latar Belakang
Dalam bidang teknik, terutama di teknik industri sangat penting mempelajari secara baik tentang bahan-bahan karena bahan tersebut digunakan untuk berbagai keperluan, salah satunya seperti sifat mekanik yaitu kekerasan. Pengujian kekerasan sangat dibutu𝑘𝑔an dalam hal ini Membahas kekerasan bahan tidak lepas dari pembahasan logam. Logam adalah unsur kimia yang mempunyai sifat kuat, liat, keras, dan mempunyai titik cair yang tinggi.
Logam terbuat dari bijih logam yang ditemukan dalam keadaan murni atau bercampur. Bijih logam ini didapat dari proses penambangan mulai dari pendahuluan, pengeboran, sampai pengolahan logam. Dari pengolahan logam inilah baru didapat logam yang kita inginkan. Logam yang telah jadi pun masih disebut logam setengah jadi (raw material) sehingga masih diperlukan pengerjaan-pengerjaan dengan mesin, untuk mendapatkan bentuk dan kualitas yang lebih baik. Agar memperoleh hasil yang baik, komponen-komponen dari hasil mesin skrap, mesin bubut, mesin frais, yang selanjutnya diberi perlakuan panas seperti pengerasan, penempaan, penormalan, yang bertujuan memperbaiki sifat-sifat logam tersebut. Dari bagian mesin, sering dijumpai suatu bahan yang diperlukan kekerasan dan keliatannya. Untuk memperoleh hasil yang baik, komponen-komponen dari mesin-mesin tesebut selanjutnya diberi perlakuan memperbaiki sifat-sifat logam tersebut.
Perlakuan panas (heat treatment) adalah proses memanaskan bahan sampai suhu tertentu dan kemudian didinginkan dengan metode tertentu (Amanto, 1999 : 63). Perlakuan panas terutama ditujukan untuk memperoleh sifat-sifat yang sesuai dengan penggunaannya, khususnya untuk mendapatkan kekerasan, kekuatan dan sifat liat yang diperlukan. Untuk mencegah keausan pada logam, maka logam perlu mendapatkan kekerasan pada bagian permukaan saja sedang inti tetap ulet. Untuk itu perlu dilakukan proses pengerasan permukaan (surface treatment). Jadi dalam hal ini pengerasan dapat dilakukan pada bagian-bagian tertentu saja sesuai kebutuhan dan fungsi alat tersebut.

1.2   Tujuan
1.    Melakukan pengujian kekerasan bahan.
2.    Mengetahui angka kekerasan bahan St-37.
3.    Mengetahui pengaruh perlakuan panas terhadap kekerasan bahan.


BAB II
KAJIAN PUSTAKA
2.1  Pengujian kekerasan
2.1.1 Pengertian
 Kekerasan suatu bahan didefinisikan sebagai ketahanan suatu bahan terhadap penetrasi material lain pada permukaannya. Terdapat tiga jenis mengenai ukuran kekerasan, yang tergantung pada cara melakukan pengujiannya. Ketiga jenis tersebut adalah:
1. Kekerasan goresan (Scratch Hardness).
2. Kekerasan lekukan (Identation Hardness).
3. Kekerasan pantulan(Rewbound Hardness) atau kekerasan dinamik (Dynamic Hardness).                                                                                   
2.1.2. Uji Kekerasan Rockwell
Pengujian kekerasan dengan metode Rockwell bertujuan menentukan kekerasan suatu material dalam bentuk daya tahan material terhadap indentor berupa bola baja ataupun kerucut intan yang ditekankan pada permukaan material uji tersebut.

Untuk mencari besarnya nilai kekerasan dengan menggunakan metode Rockwell dijelaskan pada gambar 1.2.2, yaitu pada langkah 1 benda uji ditekan oleh indentor dengan beban minor (Minor Load F0) setelah itu ditekan dengan beban mayor (major Load F1) pada langkah  2, dan pada langkah 3 beban mayor diambil sehingga yang tersisa adalah minor load dimana pada kondisi 3 ini indentor ditahan seperti kondisi pada saat total load F yang terlihat pada Gambar 1.2.2. Besarnya minor load maupun major load tergantung dari jenis material yang akan di uji.

http://www.alatuji.com/products/images/artikel/ujikekerasan3.jpg
Gambar 1.2.1 Pengujian Rockwell

http://www.alatuji.com/products/images/artikel/ujikekerasan4.jpg


Gambar 1.2.2 Prinsip kerja metode pengukuran kekerasan Rockwell
Sumber: http://www.alatuji.com
Dibawah ini merupakan rumus yang digunakan untuk mencari besarnya kekerasan dengan metode Rockwell.
HR = E - e
Dimana :
F0        = Beban Minor(Minor Load) (kgf)
F1        = Beban Mayor(Major Load) (kgf)
F          = Total beban (kgf)
e          =Jarak antara kondisi 1 dan kondisi 3 yang dibagi dengan  0.002 mm
E         =Jarak antara indentor saat diberi minor load dan zero reference line yang untuk tiap jenis indentor berbeda-beda yang bias dilihat pada table 1
HR      = Besarnya nilai kekerasan dengan metode hardness
2.1.3. Uji Kekerasan Brinell
Pengujian kekerasan dengan metode Brinnel bertujuan untuk menentukan kekerasan suatu material dalam bentuk daya tahan material terhadap bola baja (identor) yang ditekankan pada permukaan material uji tersebut (spesimen). Idealnya, pengujian Brinnel diperuntukan untuk material yang memiliki permukaan yang kasar dengan uji kekuatan berkisar 500-3000 kgf. Identor (bola baja) biasanya telah dikeraskan dan diplating ataupun terbuat dari bahan Karbida Tungsten.
Angka kekerasan Brinell (Brinell hardness number, BHN) dinyatakan sebagai beban P dibagi luas permukaan lekukan, persamaan untuk angka kekerasantersebut adalah sebagai berikut :

BHN =
Dimana :
P               = Beban yang digunakan (kg)
D               = Diameter Identor (mm)
d                = Diameter lekukan (mm)
BHN          = Brinell result (HB)

Gambar 1.2.3 Pengujian Brinell
Sumber: http://www.twi.co.uk
 2.1.4  Pengujian Kekerasan dengan Metode Meyer
Prinsip kerjanya sama dengan pengujian Brinell, juga menggunakan bola baja, tetapi kekerasan dihitung berdasarkan luas proyeksi tapak tekan, sehingga tidak tergantung pada besar gaya tekan.


Angka kekerasannya dihitung dengan:               

Dimana        
P = Beban yang diberikan (kg)
d = Diameter tapak tekan (mm)
Gambar 1.2.4  Pengujian Meyer
2.1.5  Pengujian Kekerasan Metode Vickers
Penetrator yang digunakan adalah piramid intan dengan sudut puncak 136⁰, kekerasan ditentukan dengan persamaan ;
 VHN         =        ( 2 P   sin (λ/2)  )     
                     d2
                                                                  =       
Keterangan :           
VHN  : Vicker Hardeness Number
P       : Beban yang diberikan (kg)
Λ       : Sudut puncak indentor 1360 
d       :  diameter bekas indentor (mm)

Gambar 1.2.5 Pengujian Vickers
Karena jejak yang dibuat dengan penekanan piramida serupa secara geometris dan tidak terdapat persoalan mengenai ukuranya, maka 𝑘𝑔 tidak tergantung pada beban pada umumnya kecuali pada beban yang sangat ringan. Beban yang biasa digunakan pada uji vickers, berkisar antara 1 hingga 120 kg, tergantung pada kekerasan logam yang akan diuji.
2.1.6 Pengujian kekerasan dengan Metode Microhardness                
Pengujian dilakukan untuk daerah yang sangat kecil (ex. pada satu struktur mikro), dengan gaya tekan yang sangat kecil (1 – 1000 gr) dengan menggunakan mesin yang dikombinasikan dengan mikroskop.  Cara yang biasa digunakan adalah Mikro Vickers dan Knoop. Pada Mikro Vickers caranya sama dengan cara Vickers biasa hanya saja gaya tekan yang digunakan sangat kecil sehingga panjang diagonal indentasi diukur dalam mikron. Pada Knoop, digunakan indentor piramid intan  dengan alas berbentuk empat belah ketupat yang perbandingan panjang diagonalnya 1 : 7. Angka kekerasan Knoop dihitung dengan:
http://www.alatuji.com/products/images/artikel/ujikekerasan11.jpg
Di mana:
𝑘𝑔 = Angka kekeraasan Knoop  
F   = Gaya tekan (kg)
L    = Panjang dari indentor (mm)
http://www.alatuji.com/products/images/artikel/ujikekerasan10.jpg
Gambar 1.2.6 Pengujian Microhardness
Sumber: http://www.alatuji.com
2.2   Faktor yang mempengaruhi kekerasan
2.2.1. Pengaruh kadar karbon terhadap kekerasan suatu bahan
Pengaruh kadar karbon terhadap kekerasan suatu bahan merupakan sifat mekanik yang dimiliki baja. Penambahan kadar karbon sangat mempengaruhi kekerasan, dimana dengan meningkatnya kadar karbon maka kekerasannya semakin meningkat pula
2.2.2 Unsur Paduan
a. Karbon (C)
Pada baja karbon biasanya kekerasan dan kekuatannya meningkat sebanding dengan kekuatan karbonnya, tetapi keuletannya menurun dengan naiknya kadar karbon. Persentase kandungan karbon akan memberikan sifat lain pada baja karbon.
b. Mangan (Mn)
Mangan berfungsi untuk memperbaiki kekuatan tariknya dan ketahanan ausnya. Unsur ini memberikan pengerjaan yang lebih mengkilap atau bersih dan menambah kekuatan dan ketahanan panas.
c. Silikon (Si)
Silikon untuk memperbaiki homogenitas pada baja. Selain itu, dapat menaikkan tegangan tarik dan menurunkan kecepatan pendinginan kritis sehingga baja karbon lebih elastis dan cocok dijadikan sebagai bahan pembuat pegas.
d. Posfor (P)
Posfor dalam baja dibutu𝑘𝑔an dalam persentase kecil yaitu maksimum 0,04 % yang berfungsi untuk mempertinggi kualitas serta daya tahan material terhadap korosi. Penambahan posfor dimaksudkan pula untuk memperoleh serpihan kecil-kecil pada saat permesinan.
e. Belerang (S)
Sulfur dimaksudkan untuk memperbaiki sifat-sifat mampu mesin. Keuntungan sulfur pada temperatur biasa dapat memberikan ketahanan pada gesekan tinggi.
f. Khrom (Cr)
Khrom dengan karbon membentuk karbida dapat menmbah keliatan, menaikkan daya tahan korosi dan daya tahan terhadap keausan yang tinggi, keuletan berkurang.


g. Nikel (Ni)
Sebagai unsur paduan dalam baja konstruksi dan baja mesin, nikel memperbaiki kekuatan tarik, sifat tahan panas dan sifat magnitnya.
h. Molibden (Mo)
Molibden mengurangi kerapuhan pada baja karbon tinggi, menstabilkan karbida, serta memperbaiki kekuatan baja.
i.   Titanium (Ti)
Titanium adalah logam yang lunak tetapi biola dipadukan dengan nikel dan karbon akan lebih kuat, tahan aus dan tahan korosi.
j. Wolfram/Tungsten (W/T)
Paduan ini dapat membentuk karbida yang stabil yang sangat keras, menahan suhu pelumasan dan mengembalikan perubahan bentuk/struktur secara perlahan-lahan.
2.3    Diagram keseimbangan Fe-Fe3C
Diagram ini menyatakan hubungan antara kandungan kadar karbon, Perubahan suhu dan perubahan fase, struktur dari besi karbon (Fe3C). Diagram ini disebut juga diagram fase atau diagram keseimbangan.  Pada diagradtm ini terdapat dua macam keadaan besi, yaitu daerah cair total (fase cair), daerah cair dan beku (fase cair dan padat) dan darah padat total (fase padat). Dari diagram fasa tersebut dapat diperoleh informasi-informasi penting yaitu antara lain:
1. Fasa yang terjadi pada komposisi dan temperatur yang berbeda dengan kondisi pendinginan lambat.
2. Temperatur pembekuan dan daerah-daerah pembekuan paduan Fe-C bila dilakukan pendinginan lambat.
3. Temperatur cair dari masing-masing paduan.
4. Batas-batas kelarutan atau batas kesetimbangan dari unsur karbon pada fasa tertentu.
5. Reaksi-reaksi metalurgis yang terjadi, yaitu reaksi eutektik, peritektik dan eutektoid.

Gambar 1.2.7 Diagram Keseimbangan Fe–Fe3C
Sumber :http//:www.ccsi-inc.com
           Titik-titik yang penting dalam diagram fase:
A    : Titik cair besi.
Ao   : Titik transformasi magnetik untuk cementit.
A2   : Titik transformasi magnetik untuk ferit.
B    : Titik pada cairan yang ada hubunganya dengan peritektik.
C    : Titik eutektik, selama pendinginan fase j dengan komposit dan                 cementit pada komposisi f (6,67% )terbentuk dari cairan pada komposisi c, fase eutektik ini di sebut ledeburit.
E    : Titik menyatakan fase j ada hubungan dengan reaksi eutektik    kelarutan maksimum dari karbon 2,14% paduan besi karbon sampai pada posisi ini di sebut juga baja.
E2   :Garis yang membentuk hubungan antara temperatur dari   komposisi, dimana mulai terbentuk sementit dan austenit.
G   :Titik transformasi besi.titik transformasi besi α       α titik       transformasi A3 untuk besi.
G9    :Garis yang menyatakan hubungan antara temperatur dan komposisi dimana mulai terbentuk ferrit dan austenit garis ini dinamakan garis A3.
H :Larutan padat yang ada hubunganya dengan reaksi peritektik pelarutan karbon maksimum adalah 0,10%.
J    :Titik peritektik selama pendinginan austenit pada komposisi    H dan cairan pada komposisi B.
N    :Titik transformasi dari bes, titik transformasi A dari besi murni.
P   :Titik yang menyatakan ferrit, fase α ada hubungan dengan reaksi eutektoid ke larutan maksimum dari karbon kira-kira 0,02%.
S  :Titik eutektoid selama pendinginan ferrit pada komposis P dan cementit pada komposisi K terbentuk simultan pada austenit pada komposisi S. Reaksi eutektoid ini dinamakan Transformarmasi A1 dan fase eutektoid ini disebut pearlit.
Baja yang berkadar karbon sama dengan posisi eutektoid dinamakan baja eutektoid yang berkadar karbon kurang dari komposisi eutektoid disebut baja hipoeutektoid, dan yang berkadar karbon lebih dari komposisi eutektoid disebut juga baja hypereutektoid.pada gambar diagram fase struktur mikro baja apabila baja didinginkan perlahan-lahan dari 50-100ºC diatas garis E atau A dan garis Se Acm.
Pada eutektoid transformasi terjadi pada titik tetap, struktur yang disebut pearlit pada baja hipoeutektoid terbentuk dari fase ferrit mendekati besi murni yang komposisinya sama dengan pearlit.sedangkan pada hypereutektoid terbentuk pearlit dan cementit pada batas butir.
2.4  Diagram TTT
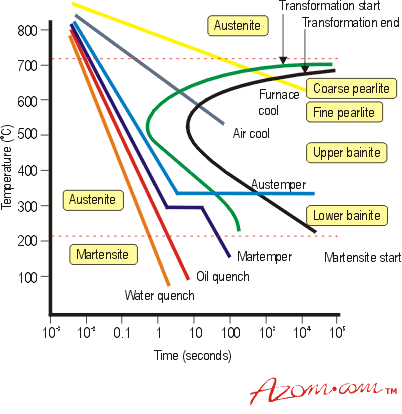
Diagram TTT adalah suatu diagram yang menghubungkan transformasi austenit terhadap waktu dan temperatur. Jika dilihat dari bentuk grafiknya diagram ini mempunyai nama lain yaitu diagram S atau diagram C. Proses perlakuan panas bertujuan untuk memperoleh struktur baja yang diinginkan agar cocok dengan penggunaan yang direncanakan. Struktur yang diperoleh merupakan hasil dari proses transformasi dari kondisi awal. Proses transformasi ini dapat dibaca dengan menggunakan diagram fasa namun untuk kondisi tidak setimbang diagram fasa tidak dapat digunakan, untuk kondisi seperti ini maka digunakan diagram TTT. Melalui diagram ini dapat dipelajari kelakuan baja pada setiap tahap perlakuan panas, diagram ini juga dapat digunakan untuk memperkirakan struktur dan sifat mekanik dari baja yang diquench dari temperatur austenitisasinya kesuatu temperatur dibawah A1.diagram ini menunjukan dekomposisi austenit dan berlaku untuk macam baja tertentu. Baja yang mempunyai komposisi berlainan akan mempunyai diagram yang berlainan, selain itu besar butir austenit, adanya inclusi atau elemen lain yang terkandung juga mempunyai pengaruh yang sama.


Gambar 1.2 8 Diagram TTT (Time TemperatureTransformation)
2.5  Perlakuan Panas
2.5.1 Hardening
Hardening bertujuan untuk memperoleh kekerasan maksimum pada baja. Untuk baja hypoeutectoid dipanaskan sampai (20-30)ºC. Untuk baja eutectoid dan hypoeutectoid (20-30)ºC diatas Ac1. Selanjutnya ditahan pada temperatur tersebut selama waktu tertentu dan didinginkan cepat didalam air atau oli, tergantung pada komposisi kimia, bentuk dan dimensinya. Kecepatan pendinginan harus sesuai supaya transformasi yang sempurna dari austenit menjadi martensit. Kekerasan maksimum yang dapat dicapai setelah proses hardening sangat tergantung pada karbon. Semakin tinggi kadar karbon, semakin tinggi pula kekerasan maksimum yang dicapai.
2.5.2 Annealing
Annealing adalah untuk meningkatkan keuletan menghilangkan tegangan dengan lama, menghaluskan ukuran butiran dan meningkatkan sifat mampu mesin. Prosesnya adalah dengan memanaskan baja pada temperatur tertentu, kemudian holding beberapa saat, kemudian didinginkan secara perlahan dalam dapur pemanas atau media terisolasi.


2.5.3 Normalizing
Proses ini bertujuan untuk menghaluskan struktur butiran yang mengalami pemanasan berlebihan, menghilangkan tegangan dalam dan memperbaiki sifat meknik. Prosesnya dengan pemanasan sampai (30-50)ºC diatas AC3 an didingingkan pada udara sampai temperatur ruang. Pendinginan disini lebih cepat dari pada annealing, sehingga pearlite yang terjadi menjadi lebih halus sehingga menjadikan kekerasan (lebih keras) dan lebih  kuat dibanding yang diperolah dengan annealing.
2.5.4 Tempering
Mengurangi tegangan dalam, melunakkan bahan setelah hardening, dan memperbaiki keuletan (diebility).
2.6  Benda Kerja
Benda kerja yang digunakan adalah St 37
          St 37 adalah baja dengan tensile strength (tegangan tarik) sebesar 37MPa (mega pascal) = 37 kg/mm2. demikian seterusnya.
Yang dijadikan acuan mutu baja adalah kuat tariknya (St 37,) karena baja memang memiliki kemampuan tahanan tarik yang luar biasa, sedangkan kuat tekannya (tegangan tekan) sangat lemah. Oleh karena sifat ini, maka St 37 sering digunakan sebagai salah satu unsur penyusun beton (baja "tulangan" pada beton).


BAB III
BAHAN DAN PERALATAN

3.1 Bahan
Bahan yang digunakan dalam praktikum modul PBT 01 ini adalah :
1. Baja St-37
2. Batu hijau
3.2 Peralatan
 Peralatan yang digunakan dalam praktikum modul PBT 01 ini adalah :
1. Kertas gosok
2. Portable Hardness Tester